车缝厚织带时针、线和针距怎样试配
脱离设备、缝线、针尖类型、织带结构和总层数,单独推荐一个针号没有意义。同一设置能顺利穿透一款带子,换另一款可能跳针、发热或切伤纱线。
内容更新
本文内容
这类需求先确认什么
先固定量产设备和完整材料叠层,再用一个小型试验矩阵比较兼容的针、线、针距和压脚设置。选择能够稳定成环,同时不出现针偏、跳针、断线、热痕和过度针孔的最小组合。随后还要在完整成品装配上验证接缝性能。
- 记录设备类别、针系统、针尖、针号和线规格。
- 使用同批织带,并固定层数、速度和线迹路径。
- 车缝后检查正面、背面、针孔和纱线损伤。
单层缝得顺,到了折返厚层却跳针发亮
设想一条合成纤维织带,单层缝制时针迹正常。压脚爬上四层折返处后,机针偏斜、跳针,反复穿刺位置还出现发亮痕迹。不了解机器、缝线和叠层就直接换大针,可能加重纱线损伤。
记录量产机器和最难通过的层次变化,再用兼容的机针、缝线、针距、张力、压脚压力和速度组成小型试配矩阵。每次只改一个变量,检查正反面、针孔和内部纱线,选出能够稳定成针并避免上述损伤的组合。
在实际叠层上批准完整缝制设置,再按产品要求对成品连接处另行验证性能。
从设备和完整叠层开始
先列出织带纤维、厚度、密度、涂层、折叠层数,以及共缝的面料或补强,再确认设备的针系统与送料方式。其他设备或单层材料上的针号建议不能直接移用。试缝还要包含最难的位置,例如压脚爬上完整叠层和从叠层落下的过渡处。
用车缝症状反推变量
针偏会让线位跑动或撞击零件;跳针可能与线环形成、同步或穿透有关;缝线起毛可能来自针眼、张力、热量或摩擦;合成织带出现熔痕通常指向摩擦热,而大针孔和断纱则提示针损伤过度。每次只改变一个变量,才能找到真正原因。
控制针距并让试验可重复
针脚过密可能沿窄织带形成穿孔线,反而削弱材料。记录试缝长度、速度、上下线张力、压脚压力和针数,并保留有编号的车缝样。计划使用的批次、涂层或后整理发生变化后应复测。这个过程只确认可缝性,连接强度还需要独立的完整装配试验计划。
记录可复现的缝制试验
每个缝样都要关联机器、材料、设置和症状。
左右滑动查看全部栏目 ↔
| 项目 | 记录内容 | 确认方法 |
|---|---|---|
| 叠层 | 织带编号、批号、纤维、涂层、折叠层数和相邻材料 | 拍摄最难过渡位置 |
| 机器与送料 | 机器类别、针制、送料方式和压脚 | 核对实际安装设备 |
| 机针 | 针制、号数、针尖类型和状态 | 保留包装参考 |
| 缝线 | 纤维、结构、线号和面线/底线组合 | 线筒与缝样编号对应 |
| 设置 | 针距、张力、压脚压力、速度和针路 | 读取机器并计数针迹 |
| 结果 | 成针、偏斜、跳针、热痕、针孔和纱线损伤 | 检查正面、反面和拆开截面 |
该试验只确认此设置的可缝性。连接性能仍需按计划载荷和用途,在完整装配件上另行评估。
下载规格记录表 ↓通过受控试配选择机针和缝线
定义最难的叠层
列出每层材料,找出最可能造成机针偏斜或送料异常的爬坡、折返或缝线交叉位置。
设置安全试配矩阵
依据机器要求选择兼容的针制、针尖、号数和缝线,并加入受控的针距、张力、压脚压力和速度。
缝制并读取症状
制作有编号的缝样,每次只改变一个变量,检查成针、线磨损、针孔、熔融痕、断纱和缝线位置。
重复确认并放行设置
用计划批次材料和完整过渡位置确认选定组合,保留缝样与设置记录;涂层或后整理改变后重新试配。
掩盖缝制损伤的三种捷径
只凭“厚织带”选择针号
针制、针尖、缝线、密度、涂层和叠层都会影响穿刺。应按实际设备和结构确定试配范围。
同时更换机针、缝线和张力
即使针迹改善,也无法判断原因并可靠复现。应在有编号的缝样上每次只改变一个已记录变量。
把针迹漂亮当作连接强度证明
成针良好只说明可缝性,并不代表成品承载能力。应按单独的性能计划验证完整缝合几何和装配件。
选型前,你可能还想了解
厚织带到底应该使用几号针?
不能只凭“厚”来决定。设备针系统、线规格、针尖、涂层、密度和叠层都会影响选择。可依据设备建议划定安全试配范围,再检查实际车缝样。
合成织带为什么会在针孔周围熔化?
反复穿透、高速、摩擦、钝针或不合适的针型,以及过密针脚都会积累热量。应对比受控设置,同时检查纱线损伤和成环质量。
可以从这些产品开始看
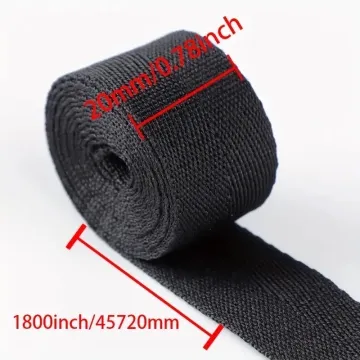
点开产品查看已有规格。定制颜色、尺寸和订单条件,按你的具体项目确认。
说说你正在开发的产品
规格还没定,也可以先咨询。写明用途和希望我们协助判断的问题;已知的尺寸、数量可以一并填写。