このガイドの内容
この仕様で最初に確認すること
柔らかいロープをノギスで強く挟むと径が変わります。測定方法を決め、コードロックやハトメの最小開口と、胴部より太くなる端部加工を確認します。
- 無荷重径と測定方法
- 金具の最小開口
- 加工端の最大径
予定金具に対してロープは十分に丸いですか?
一つの径だけでなく、同じ位置で直交する二軸を測ります。楕円や局部つぶれがあると、一方向では通っても回転後に詰まります。リール外層、中層、内層の緩めた見本で真円性を記録し、金具形状と比べます。
- 同一位置の長軸・短軸
- 外層・中層・内層の真円性
公称径が図面に合っても完成品で詰まる場合がある
6 mmロープを少し大きい金具穴へ選ぶ場面を想定します。弛緩見本は楕円で短軸なら通りますが、回転すると長軸が擦れます。完成スリーブは裸ロープより太く、反復して引くと出口に盛上りができます。別リールは硬く、回復も遅くなります。
一定時間弛緩させ、外層、中層、内層の対応位置で直交二軸を指定測定力で測ります。裸ロープと最大完成端を量産金具へ通します。所定動作を繰返し、合意時間回復させ、操作力、引掛り、扁平、外皮移動、出口盛上りを記録します。公称表示でなく全公差の組合せで選びます。
実測形状、構造、公差、完成端形状、実製品インターフェースでの動きから径を選びます。
検討の出発点になる製品
各製品ページで掲載仕様をご覧いただけます。別注色、寸法、取引条件は案件ごとに確認します。
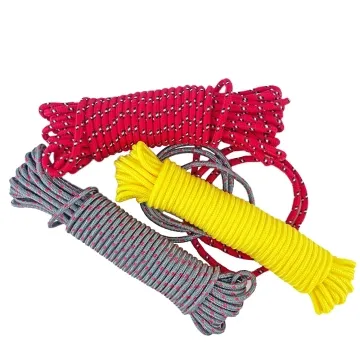
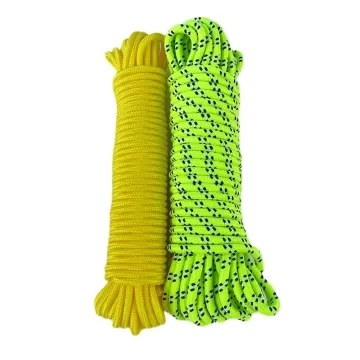
最小開口を通った後に形状が戻りますか?
ロープと完成端を実際の狭い箇所に通し、合意時間だけ緩めます。残留つぶれ、外層移動、出口の盛上がりを確認します。繰返し動く場合や金具横に見える場合は、通過後の形状まで選定条件にします。
- 狭窄部の前後での断面
- 出口の外層移動と盛上がり
ロープと開口を一つの接続部として指定する
形状と回復を金具隙間、端末寸法、製品の実動作へ結びます。
横にスクロールして全項目を確認 ↔
| 項目 | 記録内容 | 確認方法 |
|---|---|---|
| ロープ構造 | 繊維、編組、芯、公称径、硬さ、加工、見本番号 | 承認構造見本を検査 |
| 測定断面 | 長軸、短軸、公差、方法、力、弛緩時間、位置 | 表示した弛緩見本を測定 |
| リール変動 | 外層、中層、内層の値、ロット、リール番号 | 代表リールから採取 |
| 金具接続 | 開口形状、最小寸法、縁半径、経路、方向変化 | 量産金具または管理ゲージ使用 |
| 完成端 | スリーブ、継ぎ、巻き、縫い、金具、最大形状 | 量産方法の端末を測定 |
| 動作と回復 | 荷重、速度、回数、保持、回復時間、扁平、外皮移動、引掛り | 完成接続部を反復動作 |
径選定は用途別です。荷重や安全が関係する場合、買い手は強度、耐久性、製品合否試験を別に定めます。
仕様確認シートをダウンロード ↓全公差を含めて隙間を実証する
実断面を測る
指定時間弛緩後、同じ表示位置の長軸と短軸を全見本で同じ方法と測定力により記録します。
リールとロット差を採る
代表ロットの外層、中層、内層を比較し、楕円、硬い、柔らかい異常結果の番号を保持します。
最大通過形状を作る
最大形状のスリーブ、継ぎ、巻き、縫いを組み、量産最小開口へ必要な全方向から通します。
反復して回復を確認する
指定荷重と速度で動かし、合意時間休ませた後、扁平、盛上り、外皮移動、引掛りを確認します。
実際の接続部を無視する径選定
ノギス値を一つだけ記録する
一方向では楕円を隠します。同じ表示位置で直交二軸を測り、両方の値と方法を報告します。
裸ロープだけ試す
スリーブ、継ぎ、巻き、縫いが最大形状を決めます。量産方法の完成端を実際の制限部へ通します。
通過を強度承認とみなす
金具を通るだけでは荷重能力や耐久性を証明しません。買い手の別製品試験計画で構造性能を評価します。
選ぶ前に確認したいこと
柔らかい組紐の径はどう測りますか?
ノギスでつぶれるため、測定圧を制限した方法を合意します。無荷重状態の複数箇所を測り、数値と一緒に方法も記録してください。ロープ本体より太くなることがある加工端も測ります。
ロープをコードロックやハトメへ通す隙間はどの程度必要ですか?
ロープのつぶれと金具形状で変わるため共通値はありません。無荷重ロープと最も太い端処理を最小開口へ通し、通しやすさ、必要な動き、外層の擦れや挟みを確認します。
製作したい製品をお聞かせください
仕様が未確定でもご相談いただけます。用途と迷っている点をお知らせください。寸法や数量がお決まりであれば、併せてご記入ください。